


En las industrias de fabricación de compuestos de polímeros y láminas de plástico, el rendimiento mecánico de las extrusoras de doble{0}}husillo y de un solo-husillo es un factor decisivo en la eficiencia de la producción y la calidad del producto. Al consultar con unFabricante de equipos de extrusión de plástico, los compradores y los ingenieros de procesos frecuentemente encuentran dos términos críticos:Alto paryPar bajo.
Si bien la mecánica externa de estas extrusoras puede parecer similar, la fuerza motriz interna, las capacidades de procesamiento y los desafíos operativos de los sistemas de alto-torque frente a los de bajo-torque son mundos aparte.
Si estás corriendo a alta-velocidadLínea de producción de láminas de PET, una tarea pesada-Máquina de extrusión de tableros de plástico, o una alta-capacidadLínea de extrusión de láminas huecas de PP, comprender la dinámica del par es clave para evitar costosos tiempos de inactividad.
1. ¿Qué es el par del extrusor? La mecánica central
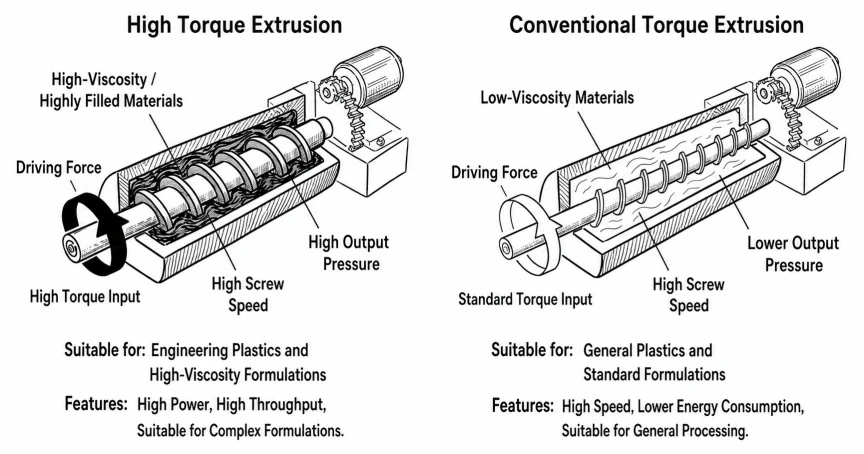
En pocas palabras, el par en la extrusión de plástico representa la fuerza de rotación (o "músculo") que el motor principal transmite a los ejes del tornillo a través de la caja de engranajes para cortar, mezclar y bombear el polímero fundido.
- Sistemas de extrusión de bajo par (el enfoque del "auto deportivo"):Diseñado para procesamiento de alta-velocidad y baja-resistencia. Pueden funcionar a RPM extremadamente altas, pero carecen de la fuerza de torsión bruta necesaria para procesar materiales de alta-viscosidad o con mucho relleno. Bajo cargas pesadas o alta resistencia al corte, rápidamente se paran o activan la protección contra sobrecarga.
- Sistemas de extrusión de alto par (el enfoque de "camión pesado-de servicio"):Diseñado con cajas de engranajes premium y ejes de alta-resistencia. Incluso a velocidades bajas o moderadas, ofrecen una inmensa fuerza de rotación, procesando fácilmente fundiciones altamente viscosas, rellenos inorgánicos densos y plásticos de ingeniería resistentes.
En la extrusión de doble-tornillo, esta capacidad se cuantifica comoPar específico, definido por la fórmula:
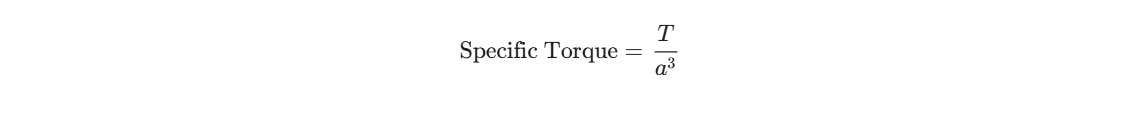 (Dónde
 es el par por eje en Nm, y
 es la distancia de centro-a-centro entre los dos ejes de tornillo en cm).Los modernos sistemas de combinación de alto-torque fabricados por líderes de la industria como JWELL logran índices de torque específicos de
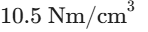 a
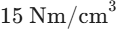 o superior, en comparación con máquinas heredadas o de bajo-torque que funcionan por debajo
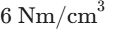 .
2. Diferencias clave: extrusoras de alto torque y de bajo torque
Al seleccionar maquinaria para un nuevo proyecto, como una línea de extrusión de láminas de plástico, comprender estas tres diferencias principales le ayudará a optimizar su gasto de capital (CAPEX) y su gasto operativo (OPEX).
|
Característica |
Extrusoras de par bajo/estándar |
Extrusoras de alto par |
|
Procesabilidad de materiales |
Ideal para polímeros fáciles-de-fundir (PP estándar, PE, masterbatches de color, resinas de baja-viscosidad). |
Diseñado para materiales "difíciles" (WPC, más del 50 % de fibra de vidrio, compuestos FR, PET de alta-viscosidad, EVA, TPU). |
|
Alimentación y rendimiento |
Debe ser alimentado con estrellas-(sub-alimentado) para evitar la sobrecarga del motor; menor rendimiento por diámetro de tornillo. |
Puede funcionar con altas tasas de llenado de tornillo (alimentado-por inundación o alimentación altamente optimizada); ofrece entre un 30% y un 50% más de producción. |
|
Caja de cambios y metalurgia |
Ejes estándar de acero nitrurado,-cajas de cambios estándar rentables. |
Ejes estriados fabricados con aceros de aleación de primera calidad (por ejemplo, WR15, aceros PM de alta-durabilidad), cajas de engranajes importadas de alto-torque. |
|
Eficiencia Energética |
Bajo costo inicial pero mayor consumo de energía por tonelada producida debido a la capacidad de llenado limitada. |
Excelente relación energía-a-producción ( |
 ); Huella de carbono significativamente menor por ejecución.
3. Resolución de problemas de par del extrusor: resolución de pesadillas en el taller
En las operaciones diarias de fábrica, el "Porcentaje de torsión" en su panel HMI es uno de los indicadores de salud más importantes de su proceso de extrusión. Analicemos las dos anomalías de par más comunes y cómo los ingenieros de procesos pueden resolverlas.

Symptom A: Excessive High Torque / Torque Overload (>100%)
El extrusor se detiene repentinamente con una alarma fuerte y el panel HMI muestra "Protección de sobrecarga del motor activada".
Causas principales:
- "Arranque en frío"/Temperatura insuficiente de la zona de fusión:El polímero del barril no se ha derretido por completo. Cuando el tornillo comienza a girar, el plástico sólido bloquea el camino, creando una inmensa resistencia mecánica.
- Sobrealimentación (inundación del puerto de ventilación/obstrucción de material):La velocidad del alimentador está configurada demasiado alta en relación con la velocidad del tornillo. El polímero se acumula en las zonas de desgasificación o ventilación al vacío, creando bloqueos localizados.
- Cambio de formulación (pico de viscosidad):Un aumento repentino de cargas inorgánicas (p. ej., carbonato de calcio, talco) o carga de fibra de vidrio aumenta drásticamente la viscosidad de la masa fundida, empujando el motor de accionamiento más allá de sus límites.

Soluciones viables:
- Reduzca la alimentación, aumente la velocidad:Reduzca inmediatamente la velocidad de alimentación y aumente ligeramente la velocidad del tornillo principal. Esto reduce el grado de llenado del canal y disminuye la resistencia al corte.
- Ajustar perfiles de temperatura:Elevar la temperatura en las zonas de fusión y transporte mediante
 a
 para reducir la viscosidad dinámica del polímero.Nota: Si procesa materiales sensibles al corte-, optimice la configuración del tornillo para evitar la degradación térmica.
- Purgar y limpiar:En caso de obstrucciones de material carbonizado, purgue el cilindro con HDPE de alto-peso molecular- o compuestos de purga especializados antes de reiniciar.
Síntoma B: Par bajo con caída en la salida
El tornillo gira rápidamente con un porcentaje de torsión bajo (p. ej., 30 %–40 %), pero el cabezal del troquel apenas produce extruido.

Causas principales:
- Screw Starvation (Un puente en la tolva):Las materias primas forman puentes o se atascan en la garganta de alimentación, dejando los canales del tornillo prácticamente vacíos.
- Temperaturas excesivas del barril:Las temperaturas del barril se ajustan demasiado altas, lo que hace que el polímero se degrade o adquiera una viscosidad "parecida al agua". Los tornillos pierden su agarre y capacidad de corte dinámico sobre la masa fundida.
- Desgaste severo de tornillos y cilindros:El desgaste abrasivo prolongado aumenta la holgura entre las hélices y la pared del cilindro. El plástico derretido fluye hacia atrás a través de estos espacios en lugar de ser bombeado hacia adelante, lo que da como resultado un "trabajo-neto-cero" y un torque bajo.

Soluciones viables:
- Resolver los bloqueos de la garganta alimentaria:Inspeccione la tolva, instale -vibradores rompedores de puente o verifique si el agua de enfriamiento de la garganta de alimentación está funcionando (para evitar que el polímero se derrita prematuramente en la entrada).
- Optimizar perfiles temporales:Reduzca la temperatura en las zonas aguas abajo para restaurar la resistencia del fundido y la viscosidad de corte requeridas.
- Medir la holgura de desgaste:Mida periódicamente el espacio entre los elementos del tornillo y el cañón. Si la holgura excede las tolerancias críticas, reemplace inmediatamente los segmentos de tornillo desgastados o los revestimientos del cilindro.
4. Adaptar el par adecuado a su línea de producción
Como fabricante premium de equipos de extrusión de plástico, JWELL recomienda hacer coincidir las especificaciones de torque del extrusor con los requisitos específicos de su producto final-para maximizar su retorno de la inversión.
Línea de producción de láminas de PET
Requisito de torsión: De alto a muy alto
Por qué:El PET es altamente higroscópico y{0}}sensible al corte. El procesamiento de escamas de botellas recicladas requiere extrusoras de doble tornillo-de alto torque-equipadas con ventilación de vacío avanzada para extraer la humedad y los volátiles sin perder viscosidad intrínseca (IV).
Línea de extrusión de láminas huecas de PP
Requisito de torsión: Medio a alto
Por qué:La extrusión de perfiles huecos de PP requiere una presión de fusión constante y una excelente homogeneidad a altas velocidades para garantizar un espesor de pared uniforme de las celdas huecas.
Máquina de extrusión de tableros de plástico
Requisito de torsión: Alto
Por qué:Los tableros de plástico rígido suelen contener entre un 50% y un 80% de carbonato de calcio o polvo de madera (WPC). Sólo los sistemas de transmisión de alto-torque pueden procesar estos compuestos abrasivos altamente cargados suavemente sin fallas prematuras en la caja de cambios.
Preguntas frecuentes: Preguntas frecuentes
P: ¿Puedo procesar resina PET de alta-viscosidad en una extrusora de bajo-torque?
R: Ejecutar PET de alta-viscosidad en una máquina de bajo-torque es muy ineficiente. Para evitar la sobrecarga, debe reducir drásticamente la tasa de alimentación, lo que resulta en una producción extremadamente baja. Además, la falta de un par suficiente limita la eficacia de la desgasificación al vacío, lo que puede provocar que el PET se hidrolice y se degrade. Para el procesamiento de PET, se recomienda encarecidamente un sistema de alto-torque.
P: ¿Por qué el par específico ( ) ¿Importa al comparar marcas de extrusoras?
R: El par específico es el verdadero punto de referencia de la calidad de ingeniería de una extrusora. Un par específico más alto significa que la caja de cambios, los ejes de distribución y los mandriles de tornillo de la máquina están fabricados con materiales de ultra-alta-resistencia capaces de entregar más potencia por unidad de volumen. Esto se traduce directamente en un mayor rendimiento y la capacidad de procesar formulaciones complejas utilizando un diámetro de tornillo más pequeño.
P: ¿Una extrusora de alto-torque consume más electricidad?
R: Por el contrario, las extrusoras-de alto torque suelen ser más eficientes energéticamente-por tonelada de producción ( ). Debido a que operan con grados de llenado de tornillo optimizados y una eficiencia de transmisión mecánica superior, reducen las pérdidas de energía "inactivas". El consumo de energía específico es significativamente menor que el de una máquina de bajo-torque-suficientemente alimentada y que produzca el mismo rendimiento.
P: ¿Con qué frecuencia debo inspeccionar el aceite de mi caja de cambios para proteger los engranajes de alto-torque?
R: Para extrusoras de alto-torque, la caja de cambios es el componente mecánico más crítico. Recomendamos revisar el nivel de aceite semanalmente, revisar el filtro de aceite diariamente y realizar un cambio de aceite completo cada 4000 a 5000 horas de operación (o al menos una vez al año) usando lubricantes sintéticos para engranajes-de servicio pesado recomendados por el fabricante.